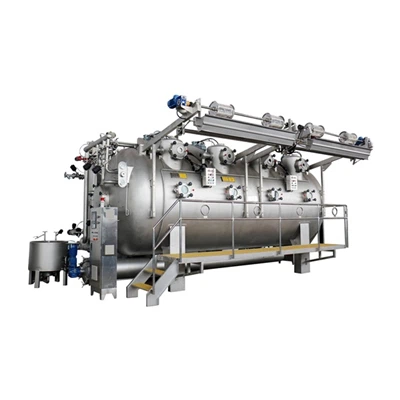
A lágy áramlású festőgép színező minősége szorosan kapcsolódik a festési folyamatához. A főbb tényezők a festékhasználat és a hozzáadás módja, a festési hőmérséklet, a só és alkáli anyag típusa és mennyisége, az adagolási módszer, a festési idő, a festékfürdő aránya stb. A fenti befolyásoló tényezők közül a színezékek, sók és alkáli anyagok hozzáadásának módja és a fürdő arány kivételével a többi tényező csak a szövet árnyékát érinti, azaz a reaktív színezékek rögzítési sebességét befolyásoló tényezőket.
Ha a diszperziós festéket 90 ° C-on színezzük, a fűtési sebesség nagyobb lehet, és 90 ° C fölött, különösen 130 ° C-on, a fűtési sebességet úgy kell szabályozni, hogy lassan közeledjen a festési hőmérséklethez az egyenetlen festés elkerülése érdekében. A diszperziós színezékek festését erősen befolyásolja a hőmérséklet. Ezért az abszorbeáló színezékek hőmérsékleti tartományában a szövetek és a festőfolyadékok ciklusainak száma nő, így a színező kamrában a színezékek és a hőmérséklet-eloszlás egyenletesen osztható el, ami előnyös a szövetek kiegyenlítésére.
Miután befejeződött a puha áramlású festőgép festése, a hőmérsékletet lassan leeresztik, hogy elkerülhető legyen a szöveti ráncok a kioltás következtében. Amikor 100 ° C-ra csökkentjük, gyorsan lehűthetjük 80 ° C-ra, majd túlfolyó tisztításnak vetjük alá, hogy tovább csökkentsük a színező kamra hőmérsékletét. Ha a vizet magasabb hőmérsékleten ürítik és öntözik, könnyen kialakítható egy szövetgyűrű, amely befolyásolja a festési minőséget.
https://www.tonghuadyeingmachine.com/
A lágy áramlású festőgép festési minősége és a festési folyamat közötti kapcsolat
Népszerű blogbejegyzések